


Hjem · Nyheter · Bransjenyheter · How Long Does an Automotive Interior Injection Mold Last? | Mold Life Guide
Bransjenyheter
How Long Does an Automotive Interior Injection Mold Last? | Mold Life Guide
2026-08-20Det korte svaret for interiørformer i biler
En verktøykjøper for et nytt SUV-interiørprogram stiller vanligvis det samme spørsmålet i det første tekniske møtet: hvor mange sykluser vil formen overleve før vi må verktøyet på nytt? Det korte, praktiske svaret er at en produksjonskvalitets bilinteriørform varer mellom 100 000 og mer enn 1 000 000 skudd , avhengig av applikasjonen, og et godt bygget klasse 101-verktøy for en høyvolumsdel som en instrumentpanelramme eller kollisjonsputedeksel kan virkelig overstige en million sykluser. Tallet som gjelder for programmet ditt avhenger av fire ting: stålvalg, formdesign, harpiksadferd og hvordan verktøyet betjenes når det når produksjonsgulvet.
Kalenderalder er ikke et nyttig mål for en sprøyteform. Et verktøy som står i lagring i to år mister nesten ingenting; det samme verktøyet som kjører tre skift med aggressive syklustider, svak kjøling og hoppet over vedlikehold kan miste mesteparten av levetiden i løpet av måneder. Det er derfor billeverandører oppgir støpeformens levetid i sykluser, og hvorfor det riktige oppfølgingsspørsmålet ikke er når støpeformen ble bygget, men hvordan den kjøres.
Hva et mold-livenummer egentlig betyr for interiørdeler
Det mest brukte referansesystemet er SPI-formklassifiseringen, som sorterer verktøy etter antall sykluser de er konstruert for å overleve. Tabellen nedenfor oppsummerer klassene du vil møte når du siterer en bilinteriørform.
| SPI klasse | Typisk syklusliv | Hvor det vises i bilinteriør |
|---|---|---|
| Klasse 101 | Over 1 000 000 sykluser | Instrumentpanelrammer med høyt volum, kollisjonsputedeksler, senterstabelbærere |
| Klasse 102 | Opptil 1 000 000 sykluser | Mellom til høyt volum interiørdekor, lufteventiler, koppholdere, konsolldeler |
| Klasse 103 | 300 000–500 000 sykluser | Pilotbygg, dekorative deksler i middels volum, interiør med kort sikt |
| Klasse 104 | Omtrent 100 000 sykluser | Servicedeler med lavt volum, varianter av nisjetrim |
| Klasse 105 | Under 500 sykluser | Kun prototype- og valideringsprøver |
For bilinteriørdeler er de fleste serieverktøy oppgitt som klasse 101 eller klasse 102 fordi disse delene er utseendekritiske, strukturelt komplekse og produsert i store volumer. En lavere klasse sparer penger på verktøystadiet, men koster vanligvis mer i reparasjoner, nedetid og stykkprisrisiko før programmet avsluttes. Klassifiseringen beskriver hvordan verktøyet er bygget, ikke en garanti for hvor lenge det vil gå.
De fire faktorene som bestemmer hvor lenge en interiørform varer
Når du slutter å lete etter et enkelt nummer, blir bildet klarere. Fire faktorer gjør det meste av jobben.
Stålkvalitet og overflatebehandling
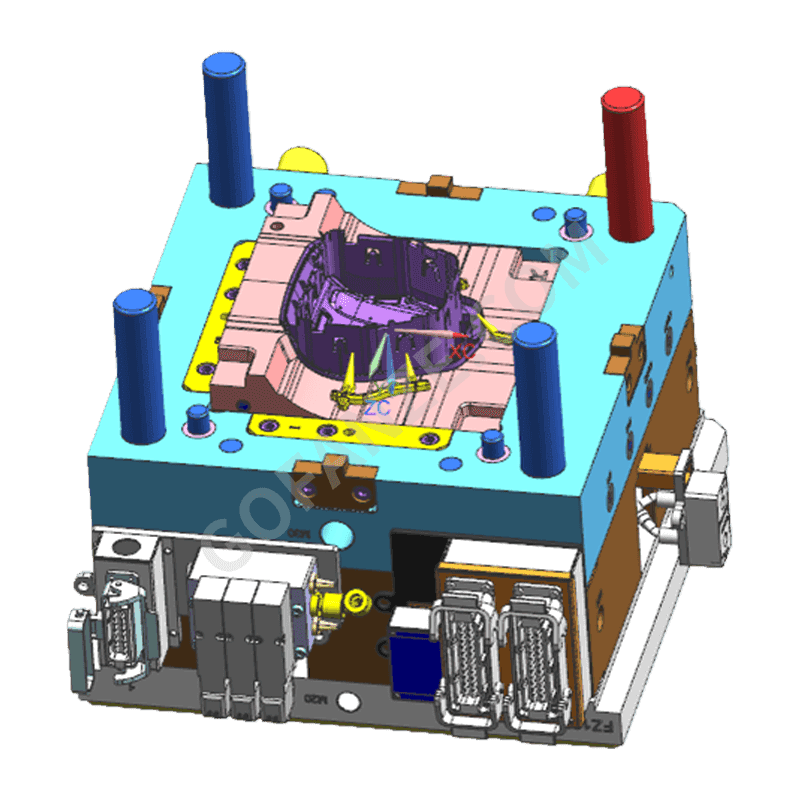
Verktøystål er den første forsvarslinjen. Innvendige former med høyt volum bør kuttes av forhåndsherdet eller fullstendig herdet stål, typisk i området 48–54 HRC ved hulromsoverflaten, med bevegelige komponenter behandlet for slitestyrke. An instrumentpanelramme sprøytestøpe , for eksempel, er normalt bygget med herdet stål på både kjerne og hulrom fordi delen er strukturell, synlig og kjører med høyt volum. Å velge en mykere karakter for å redusere den første investeringen flytter rett og slett reparasjonsbudsjettet inn i midten av programmet.
 Engros Instrument Panel Frame Injection Mold Leverandører, Company, Exporter Fanze T&M (Jiashan) Co., Ltd. er Kina Wholesale Instrument Panel Frame Injection Mold Suppliers, Company, Exporter, This product line sp... Se produkt →
Overflatebehandling betyr like mye. Nitrering, forkromning eller PVD-belegg på avstengte områder og glideflater bremser slitasjen forårsaket av glassfylte harpikser. Teksturerte A-overflater slites langsommere når teksturen kuttes i riktig dybde og stålet herdes før teksturering. Disse valgene følger den bredere logikken bak designprinsipper og materialvalg for bilinteriør , som er verdt å vurdere før verktøyet siteres.
Formdesign og delgeometri
Geometrien til delen bestemmer hvor mye belastning verktøyet må absorbere. De innvendige delene er fulle av underskjæringer: snappasninger for trimpaneler, koppholdermekanismer, luftventiler og de myke åpningene i oppbevaringsrommene. Hver underskjæring krever en glide, løfter eller roterende kjerne, og hver bevegelig stålkomponent er et slitasjepunkt. Ensartet veggtykkelse, sjenerøse radier og et kjøleoppsett som fjerner varme jevnt reduserer både delfeil og verktøyspenning.
En DFM-gjennomgang bør flagge disse områdene før stål kuttes. Når delens geometri er fikset, bestemmer formdesigneren hvor avstengninger kan forenkles, hvor innsatser kan skiftes ut i stedet for å bygges om, og hvor vannledninger må føres for å unngå hot spots. Disse beslutningene har større effekt på formens levetid enn noe enkelt materialvalg.
Harpiksvalg og behandlingsbetingelser
Hva som går gjennom formen er like viktig som hva formen er laget av. Glassfylt polypropylen og nylon er vanlig i interiørkonstruksjoner og fungerer som sandpapir på porter, avstengninger og løpesystemer. Gjennomsiktige og høyglansende PC-deler krever høyere smeltetemperaturer, noe som akselererer oksidasjon ved ventilasjonsområder. Etsende biprodukter fra flammehemmende materialer kan grue stålet hvis ventilasjonen ikke rengjøres regelmessig.
Behandlingsforholdene kompletterer bildet. Korte syklustider er fristende fordi de øker produksjonen, men å trekke en del for tidlig, pakke den mot for høyt trykk eller kjøre tønnen øverst i temperaturvinduet forkorter verktøyets levetid. Leverandøren som oppgir en realistisk syklustid beskytter formen, ikke bare tidsplanen.
Vedlikehold og driftsdisiplin
Forskjellen mellom en form som når 500 000 sykluser og en som når 1 000 000 sykluser er ofte vedlikehold, ikke det originale stålet. Forebyggende vedlikehold ser kjedelig ut på en prosjektplan, men det er den mest kontrollerbare faktoren i livet til en bilinteriørform. Ventiler trenger rengjøring, sklier og løftere trenger klaringssjekker, vannkanaler trenger avkalking, og varmeløpere trenger temperatur- og lekkasjeverifisering etter en fast tidsplan.
En operatør som rapporterer en liten nøling i glidebevegelsen, et svakt merke ved porten eller en gradvis økning i blinken, gir deg et tidlig varsel. Hvis disse signalene ignoreres, er det neste signalet blink, og det etter det er en reparasjon som alltid koster mer enn vedlikeholdet som ville ha forhindret det.
Hvordan slitasje viser seg på en interiørform før den svikter
Wear annonserer sjelden seg selv som en plutselig pause. Det vises som små endringer i den støpte delen, og hver endring peker på et bestemt område av verktøyet.
- Blink langs avstengningskanter er det første varselet om at stål er slitt eller skillelinjen ikke lenger tetter riktig. På en injeksjonsform for førerkollisjonsputehusdeksel
 Engros førerkollisjonsputehus / dekselsprøytestøpe Leverandører, Company, Expor Fanze T&M (Jiashan) Co., Ltd. er Kina Wholesale Driver Airbag Housing / Cover injection mold Leverandører, Bedrift, Eksportør, Dette produktet ... Se produkt → , blink ved rivesømmen er spesielt alvorlig fordi dekselet må åpnes langs en kontrollert linje under utløsning av kollisjonsputen. Avstengningstilstanden bør kontrolleres fra den første prøven og utover.
- Vaskmerker på synlige A-flater betyr vanligvis at veggtykkelsesovergangen eller kjøleoppsettet produserer ujevn krymping. Synkemerker er et design- og prosesssymptom i begynnelsen; hvis de dukker opp etter måneder med stabil produksjon, kan kjølekanalene ha avskalert eller kjernestøtten kan være svekket.
- Glansforskjeller eller riper på strukturerte overflater indikerer at selve teksturen slites ned. Re-teksturering er mulig, men kun et begrenset antall ganger før stålet mister formen. Beskyttelse av strukturerte områder med korrekt slippbelegg og tilstrekkelig utkastingsbelastning unngår for tidlig omarbeiding.
- Strømningslinjer og brennmerker starter ofte ved porten eller ventilasjonsområdet. Eroderte porter endrer strømningsmønsteret, og tilstoppede ventiler fanger opp luft som brenner harpiksen. Begge er billige å fikse hvis de fanges tidlig.
Deler med bevegelige mekanismer svikter tidligere enn statiske deler. An automotive air condition ventil plastdeler injeksjon mold inneholder lameller, finner og glidekjerner som tørker mot hverandre på hver syklus, så slitasje vises på dreie- og styreflatene lenge før selve hulrommet viser skade. For former som dette er ikke reserveinnsatser for de bevegelige komponentene et alternativ; de er en nødvendighet.
 Engros Automotive Air Conditioning Vent Plastdeler Injection Mold Leverandør Fanze T&M (Jiashan) Co., Ltd. er Kina Wholesale Automotive Air Condition Vent Plast Parts Injection Mold Suppliers, Company, Export... Se produkt →
Hva du bør spørre en moldleverandør før du forplikter deg
Mugglevetid er en spesifikasjon, og den bør forhandles som en. Før verktøyinnkjøpsordren signeres, be om konkrete svar:
- Hvilken SPI-klasse og stålspesifikasjon er oppgitt, og hvor er stålet herdet til hvilken hardhet?
- Hvilke områder av delens geometri er identifisert som slitasjeutsatte i DFM-gjennomgangen, og hva gjør designet for å redusere denne slitasjen?
- Ved hvilken syklustid, harpiks og pakketrykk forventes formen å nå mållevetiden, og hva skjer hvis programmet overskrider denne plikten?
- Hvilken vedlikeholdsplan forutsettes, og hvilke innsatser, lysbilder eller kjerner leveres som reservedeler?
- Hvilken merittliste har leverandøren med lignende interiørdeler, for eksempel dashbordkonstruksjoner, og hvilke resultater for støpeliv ble oppnådd i produksjonen?
Hvis delen er en stor synlig struktur, start med hvordan velge bilinteriør plastsprøytestøping for dashborddeler før du fullfører tilbudsforespørselen. Og før du signerer, se på verkstedet. Seriøse kjøpere behandler verktøykvalifisering som en fysisk gjennomgang, og det er derfor Europeiske kunder besøker fabrikken vår for å inspisere formverktøy før serieproduksjon. Maskinens tilstand, måleutstyr og vedlikeholdsregistreringer forteller deg mer om virkelig muggliv enn noen brosjyre.
Sett forventninger med tall, ikke håp
En bilinteriørform er en av de største enkeltinvesteringene i et plastdelprogram, og den fortjener en livssyklusplan i stedet for en gjetning. Den praktiske formelen er enkel: velg SPI-klassen som matcher prognosevolumet, spesifiser herdet stål for sliteområdene, fikser geometrien tidlig gjennom DFM, kjør prosessen inne i vinduet verktøyet er designet for, og hold formen på en kalender som ikke er omsettelig når produksjonen blir travel.
Hos Fanze T&M bygger vi bilinteriørformer for kollisjonsputedeksler, instrumentpanelrammer, lufteventiler, midtkonsoller og koppholdere, og vi driver delene i vår egen sprøytestøpebutikk. Det betyr at DFM-tilbakemeldinger kommer fra folk som har produsert delene, ikke bare designet verktøyet. Resultatet er et støpelivsmål avtalt i sykluser på tilbudsstadiet, basert på volumet, harpiksen og produksjonsplanen du definerer, og støttet av IATF 16949 prosessdisiplin fra første forsøk til masseproduksjon.
Spør etter nummeret, og spør deretter hvordan det vil bli oppnådd. Et estimat av formlevetiden er bare nyttig når det kommer med design-, prosess- og vedlikeholdsplanen som gjør det sant.
Kategorier
- Bedriftsnyheter(2)
- Bransjenyheter(20)
Produktkategori
-
Skriverkomponenter og -deler
-
Tofarget plastkomponent og verktøy
-
Plast flerveis koblinger
-
Gjenget plast sprøytestøpt del
-
Injeksjonsdeler for husholdningsapparater
-
Injeksjonsform for robotskall
-
Høyglans gjennomsiktig PC-injeksjonsform
-
Injeksjonsstøpe i plast for motorsykkelkåper og karosseri
-
EV Ladehaug plast sprøytestøpe
-
Bil ledningsnett
-
Automotive interiør plast deler injeksjon mold
Relatert tag
-
Automotive Center Console Plastdeler Injection Mold
Automotive Air Vent Plast Parts Injection Mold
Automotive Interiør Trim Plast deler Injection Mold
Instrumentpanel for biler Plastdeler Injection Mold
Hot Runner Automotive Interiør Plastdeler Injection Mold
Multi Cavity Automotive Interiør Plastdeler Injection Mold
wire harness Plastic injection mold Parts
precision automotive connector Plastic injection mold Parts
hot runner wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts


- Automotive interiør plast deler injeksjon mold
- Bil ledningsnett
- EV Ladehaug plast sprøytestøpe
- Injeksjonsstøpe i plast for motorsykkelkåper og karosseri
- Høyglans gjennomsiktig PC-injeksjonsform
- Injeksjonsform for robotskall
- Injeksjonsdeler for husholdningsapparater
- Gjenget plast sprøytestøpt del
- Plast flerveis koblinger
- Tofarget plastkomponent og verktøy
- Skriverkomponenter og -deler

