


Hjem · Nyheter · Bransjenyheter · How to Improve Automotive Injection Mold Service Life: A Practical Guide
Bransjenyheter
How to Improve Automotive Injection Mold Service Life: A Practical Guide
2026-08-26Levetid for sprøytestøpe for biler er antall produksjonssykluser et verktøy fullfører før deldimensjoner, overflatefinish eller prosessstabilitet faller under spesifikasjonen. Dette tallet bestemmes før det første stålet kuttes: stålkvalitet, varmebehandling, overflatebelegg, kjølelayout og vedlikeholdsdisiplin avgjør om et verktøy leverer 300 000 sykluser eller krysser 1 000 000.
I et typisk bilprogram kjører en interiørform glassfiberforsterket PA66 eller PC-ABS ved hulromstrykk over 800 bar. Under disse belastningene kan et uherdet P20-verktøy miste skillelinjen på færre enn 200 000 sykluser, mens den samme geometrien herdet til 48 HRC og belagt på slitesonene regelmessig passerer 600 000 sykluser. Det gapet er ikke flaks; det er et sett med tekniske beslutninger.
Fanze T&M (Jiashan) Co., Ltd., en produsent av presisjonssprøytestøpe og støpte deler betjener bilprogrammer siden 2005, bruker disse disiplinene på dashbordrammer, HVAC-ventiler, kollisjonsputehus og strukturelle braketter under et IATF 16949 kvalitetssystem. Mugglevetid behandles der som en sporet kostnad per del, ikke en vedlikeholdsoverraskelse.
De fire feilmodusene som gjør slutt på bilformer
Fire mekanismer forårsaker nesten alle formutskiftninger i biler: slitasje, korrosjon, termisk tretthet og mekanisk deformasjon. Identifiser hvilken som dominerer verktøyet ditt, og du vet hvilken forbedring som vil forlenge levetiden mest.
Glassfibre fungerer som et skjæremedium på hvert skudd, eroderende porter, kjernekanter og skillelinjer. Korrosjon følger når kjølevann er ubehandlet eller når flammehemmende harpikser frigjør sure biprodukter. Termisk tretthet vises som mikrosprekker i hjørner etter titusenvis av varme- og kjølesykluser. Deformasjon oppstår når klemmetonnasje eller hulromstrykk overstiger styrken til tynne stålseksjoner.
Skillelinjeslitasje er det første målbare tegn på aldring. Når blitsen dukker opp, fjerner hver reparasjon metall, og gjenværende formlevetid forkortes for hver gang.
Velg stål og varmebehandling etter plikt, ikke etter vane
Stålvalg er den beste beslutningen for bilformens levetid: match karakteren til fyllstoffinnhold, produksjonsvolum og overflatefinishkrav før du designer kjøling eller belegg.
For konstruksjonsdeler støpt i glassfiberarmert harpiks er forhåndsherdet stål en snarvei til tidlig svikt. H13 herdet til 48-52 HRC holder skjærekanter og tynne kjerneinnsatser intakte i hundretusenvis av sykluser. For høyglans innvendige overflater gir rustfri S136 korrosjonsbestandighet og en polerbarhet som motstår slitasje og oppbygging av slippmiddel.
| Stålkvalitet | Hardhet (HRC) | Kompatibilitet med glassfiber | Typisk levetid | Vanlig bilbruk |
| P20 | 28-32 | Lavt | 200 000-400 000 | Prototyper, trimmer med lavt volum |
| 718H | 33-38 | Middels | 300 000-500 000 | Innvendig trim, VVS-ventiler |
| H13 | 44-52 | Høy | 500 000–800 000 | Kollisjonsputehus, strukturelle braketter |
| S136 | 48-52 | Høy | 500 000-1 000 000 | Høy-gloss, transparent, corrosion-prone parts |
Et stort konstruksjonsverktøy som f.eks instrumentpanelramme sprøytestøpe bærer den samme materialvalgslogikken: jo større projisert areal, jo høyere er hulromstrykkbelastningen, og jo verre blir konsekvensen av mykt stål. Materialvalget samhandler også med delgeometri, som forklart i vår bildesign og materialvalgveiledning .
 Engros Instrument Panel Frame Injection Mold Leverandører, Company, Exporter Fanze T&M (Jiashan) Co., Ltd. er Kina Wholesale Instrument Panel Frame Injection Mold Suppliers, Company, Exporter, This product line sp... Se produkt →
Over 30 % glassfiberinnhold, kjør aldri et produksjonsverktøy under 45 HRC i slitesonene.
Påfør overflatebehandlinger der slitasjekonsentrater
Nitrering og PVD-belegg øker overflatehardheten til 70-90 HRC-ekvivalenter og kan doble hulrommets levetid på slipende bilharpikser.
Nitrering danner et hardt diffusjonshus uten å endre dimensjoner, noe som gjør den ideell for kjernestifter og lysbilder. PVD-belegg legger til et tynt keramisk lag med lav friksjon som reduserer både slitasje og utstøtingskraft. Forkromning er fortsatt et praktisk alternativ for korrosjonsdominerte overflater. Den mest kostnadseffektive tilnærmingen er selektiv: behandle portområdet, skillelinjen og de slitesterke kjerneflatene, og la resten av verktøyet være ubehandlet.
Komponenter som en støttebrakett for airbagmontering kjøres i glassfylt PA66, hvor belagte kjerner og porter holder kritiske dimensjoner langt lenger enn bart stål med samme hardhet.
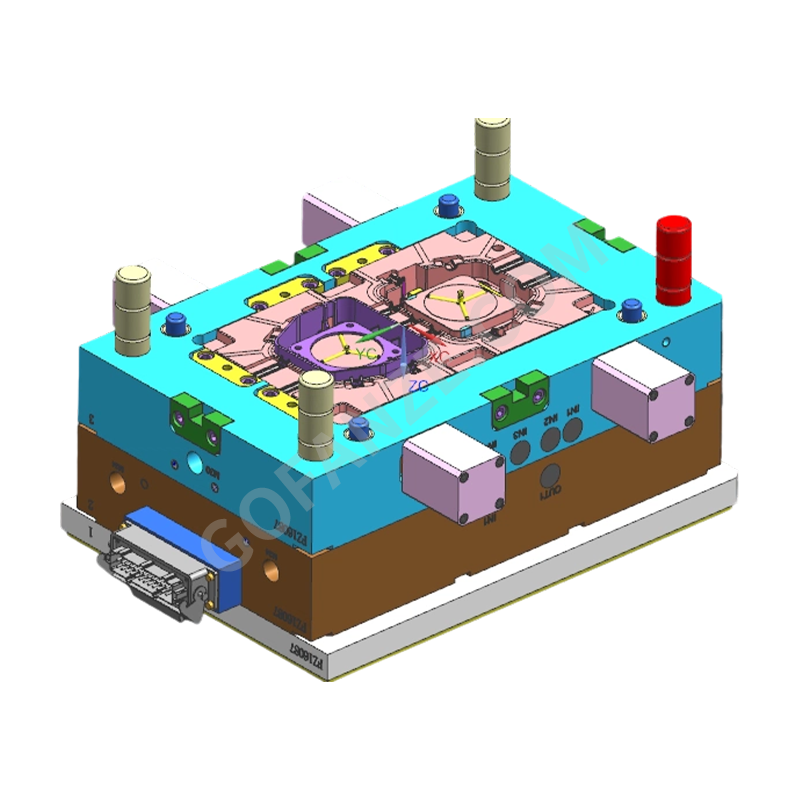 Engros Automotive Plastic Airbag Montering og støtte Brakett sprøytestøpe Su Fanze T&M (Jiashan) Co, Ltd. Se produkt →
Designkjøling for jevn termisk belastning
En balansert kjølekrets er en funksjon for lang levetid: å holde temperaturvariasjonen i hulrom-overflaten under 10 grader Celsius forhindrer varmetretthet og bremser sprekkveksten.
Termisk tretthet starter der overflatetemperatursvingningene er størst, vanligvis ved porten, ved skarpe hjørner og rundt dype kjerneinnsatser. Konforme kjølekanaler som følger hulromskonturen fjerner varme jevnt og reduserer varme punkter. Legg til kjøling nær skillelinjen og rundt ejektorhylser; hver ujevn sone blir en fremtidig sprekkopprinnelse.
Et godt avkjølt hulrom forkorter også syklustiden, noe som endrer tilbakebetalingsmatematikken: den samme formen produserer flere deler per måned mens den varer lenger. Kjøledesign er derfor en del av levetidsbudsjettet, ikke et eget tema.
Designdel og form for prosessspenning
Ventilasjon, trekk, veggtykkelsesbalanse og portposisjon bestemmer restspenning og muggbelastning; en deldesign som bekjemper prosessen forkorter verktøyets levetid.
Skarpe hjørner konsentrerer mekanisk og termisk stress. Utilstrekkelig trekk øker utstøtningskraften og drar delen over hulromsoverflaten. Dårlig ventilasjon fanger opp gass som brenner stålet og forårsaker lokal overoppheting ved slutten av fyllingen. Dette er ikke kosmetiske detaljer: de bestemmer hvor mye belastning formen absorberer på hvert skudd. Trim og brakett geometri er der interaksjonen viser seg mest, for eksempel i en girskiftebrakett sprøytestøpeform , hvor veggoverganger og kjernedybde styrer både delkvalitet og verktøyslitasje.
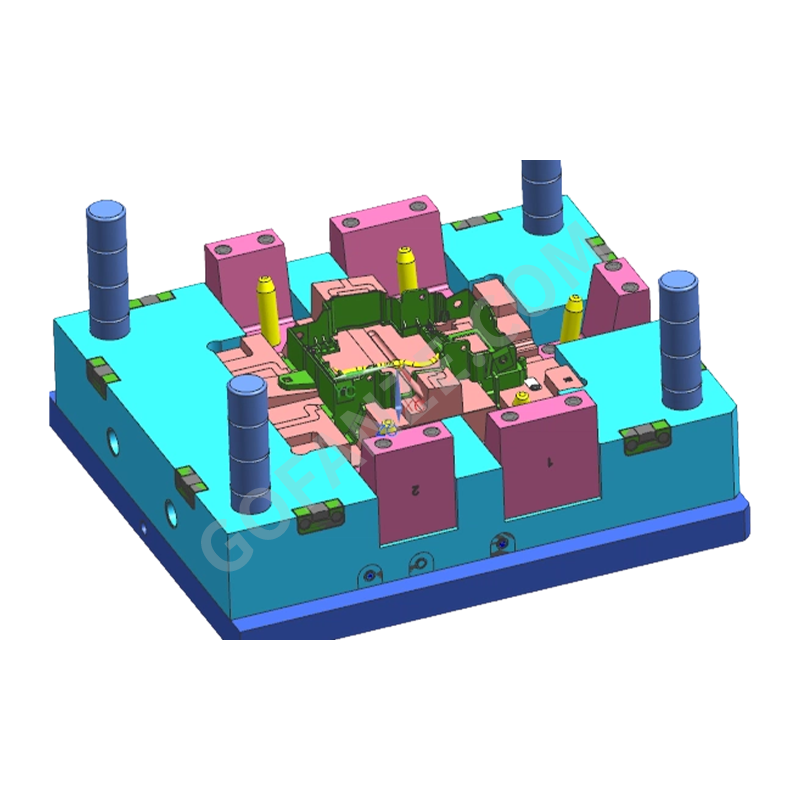 Engros Gear Shift Bracket Injection Mold Suppliers, Company, Exporter Fanze T&M (Jiashan) Co., Ltd. er Kina Wholesale Gear Shift Bracket Injection Mold Suppliers, Company, Exporter, Dette produktet faller inn under... Se produkt →
Beslutninger i designfasen
- Generøse trekkvinkler på hver vertikal vegg
- Ensartet veggtykkelse for å balansere flyt og pakking
- Innvendige hjørner med radius i stedet for skarpe overganger
- Tilstrekkelig ventilasjon ved strømningsfrontendepunkter
Beslutninger i produksjonsfasen
- Klemmetonnasje tilpasset projisert område, ikke maskinstørrelse
- Holdetrykket redusert til det minimum som holder toleranse
- Syklustiden stabilisert for å unngå termisk sjokk
- Form-temperaturkontroll satt og logget, ikke gjettet
Kjør forebyggende vedlikehold, ikke gjenoppretting av sammenbrudd
Forebyggende vedlikehold er den billigste levetidsinvesteringen: de fleste bilstøpere planlegger tilstandsbaserte kontroller hver 50.000-100.000.
Målet er å gripe inn før blits, klistring eller overflateforringelse vises. Spor sykluser per hulrom, rengjør ventiler før karbon bygger seg opp, mål kritiske dimensjoner mot de originale registreringene, og belegg på nytt slitasjesoner før de slites gjennom. En dokumentert reparasjonshistorikk gjør alle vedlikeholdshendelser til data for neste verktøydesign.
Den samme logikken gjelder for verktøy med høy kavitasjon, hvor ett skadet hulrom stopper hele formen. Den holdbarhetsfaktorer for ledningsnettformer vise hvordan hulromtelling og vedlikeholdsplanlegging endrer livsligningen i praksis.
Ofte stilte spørsmål
Hvor mange skudd varer en sprøytestøpe for biler?
En godt designet bilform med herdet stål, balansert kjøling og forebyggende vedlikehold varer vanligvis 500 000 til 1 000 000 sykluser. Mugglevetiden avhenger av harpiksfyllstoffinnhold, hulromstrykk og vedlikeholdsdisiplin, ikke av muggalderen.
Hva er det beste stålet for sprøytestøpeformer til biler?
For strukturelle deler støpt i glassfiberarmert harpiks er H13 ved 48-52 HRC en sterk baseline. For høyglans eller korrosjonsutsatte interiørdeler yter S136 rustfritt stål bedre. P20 er bare akseptabelt for prototyper og svært lave volumer.
Hvorfor svikter bilformer nær porten?
Portområdet ser maksimal skjærspenning og den største temperatursvingningen på hvert skudd. Erosjon og termiske utmattelsessprekker vises der først med mindre porten er herdet, belagt og avkjølt nær overflaten.
Hvor ofte bør en bilform gå til vedlikehold?
De fleste bilstøpere kjører tilstandsbasert forebyggende vedlikehold hver 50 000 til 100 000 sykluser. Hvert stopp bør inkludere rengjøring, dimensjonsmåling, ventilasjonsinspeksjon og re-coating av slitasjesoner før defekter oppstår.
Kategorier
- Bedriftsnyheter(2)
- Bransjenyheter(20)
Produktkategori
-
Skriverkomponenter og -deler
-
Tofarget plastkomponent og verktøy
-
Plast flerveis koblinger
-
Gjenget plast sprøytestøpt del
-
Injeksjonsdeler for husholdningsapparater
-
Injeksjonsform for robotskall
-
Høyglans gjennomsiktig PC-injeksjonsform
-
Injeksjonsstøpe i plast for motorsykkelkåper og karosseri
-
EV Ladehaug plast sprøytestøpe
-
Bil ledningsnett
-
Automotive interiør plast deler injeksjon mold
Relatert tag
-
Automotive Center Console Plastdeler Injection Mold
Automotive Interiør Trim Plast deler Injection Mold
Automotive Air Vent Plast Parts Injection Mold
Hot Runner Automotive Interiør Plastdeler Injection Mold
Multi Cavity Automotive Interiør Plastdeler Injection Mold
Instrumentpanel for biler Plastdeler Injection Mold
precision automotive connector Plastic injection mold Parts
automotive connector Plastic injection mold Part
wire harness connector Plastic injection mold Parts
automotive wire harness Plastic injection mold Parts


- Automotive interiør plast deler injeksjon mold
- Bil ledningsnett
- EV Ladehaug plast sprøytestøpe
- Injeksjonsstøpe i plast for motorsykkelkåper og karosseri
- Høyglans gjennomsiktig PC-injeksjonsform
- Injeksjonsform for robotskall
- Injeksjonsdeler for husholdningsapparater
- Gjenget plast sprøytestøpt del
- Plast flerveis koblinger
- Tofarget plastkomponent og verktøy
- Skriverkomponenter og -deler

